



Decarbonisering Van Industriële Productie: Bewezen 56% Koolstofbesparing Met Composiet Additieve Productie
Decennialang was het productiemantra simpel: groter, zwaarder en meer subtractief was gelijk aan betere prestaties. Vandaag botst dat mantra met de urgente noodzaak om broeikasgasuitstoot te reduceren. Traditionele CNC-bewerking en de zware infrastructuur die het ondersteunt, genereren een massive koolstofvoetafdruk die niet meer lijkt op mondiale decarboniseringsdoelen.
Wat als de oplossing niet lag in het aanpassen van bestaande productielijnen, maar in het herverstaan van hoe en waar onderdelen geproduceerd worden? Een recente, onafhankelijke Levenscyclusanalyse (LCA) door Bureau Veritas Sweden testte deze premisse door conventionele CNC-aluminiumbewerking te vergelijken met Markforged’s composiet 3D-printplatform.
De resultaten zijn opvallend: een gedistribueerde digitale productieworkflow kan productiekoolstofemissies met tot 56,4% verminderen. Hieronder ontrafelen we de data die deze doorbraak mogelijk maakt.
Uitvoerende Samenvatting
Een ISO 14040/44, ISO 14025, en EN 15804-compliante LCA, onafhankelijk geverifieerd door Bureau Veritas Sweden, toont aan dat de overstap van CNC-aluminiumbewerking naar Markforged composiet 3D-printen koolstofemissies met tot 56,4% reduceert. De studie bevestigt dat een gedistribueerde productiestrategie diepe decarbonisering levert terwijl industriële prestaties behouden blijven.
De Infrastructuurkloof: 12 Ton vs. 122 Kg
Koolstofintensiteit begint met de ingebouwde koolstof van de apparatuur die gebruikt wordt om een onderdeel te maken. De beoordeling overweegt de volledige Bill of Materials voor beide technologieën.
Machine-level Vergelijking
| Engineering Metric | CNC Bewerkingscentrum (S1) | Markforged FX10 (S2/S3) |
|---|---|---|
| Totale Machine Massa | ~12.000 kg | 122 kg |
| Primaire Structurele Materiaal | 6.000 kg gietijzer | 80 kg staal |
| Elektronica & PCB's | 120 kg | 8,5 kg |
| Referentie Levensduur | 10 jaar | 5 jaar |
De functionele eenheid is een 5-jarige industriële vereiste. Om de 10-jarige levensduur van een enkele CNC-machine te matchen, omvat de analyse twee FX10-printers.
Strategische Scenario's: De Toeleveringsketen Optimaliseren
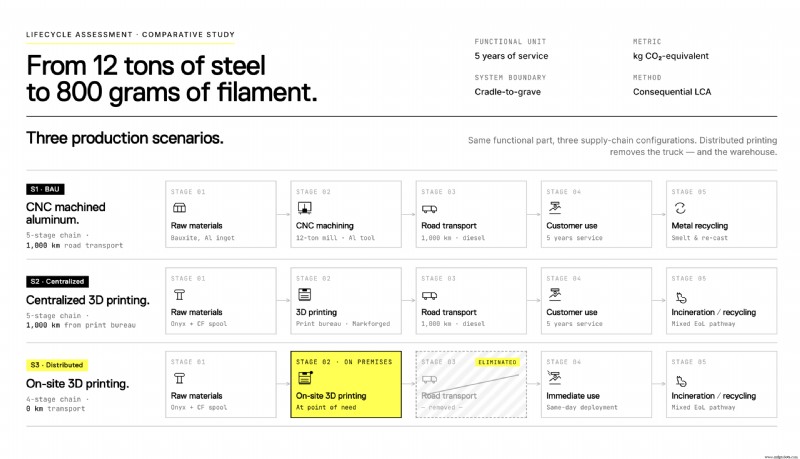
Drie scenario's illustreren hoe logistieke en productiekeuzes de algehele voetafdruk beïnvloeden:
- Scenario 1 – Business-as-Usual (BAU): CNC-bewerking van aluminiumgereedschappen gevolgd door regionale wegtransport.
- Scenario 2 – Gecentraliseerde Additieve: Onderdelen geprint op een enkele FX10 op een centrale hub en verzonden naar de klant.
- Scenario 3 – Gedistribueerde Productie: In-house printen op de klantlocatie – geen distributietransport.
Consequentiële LCA Resultaten: De Koolstofverdeling
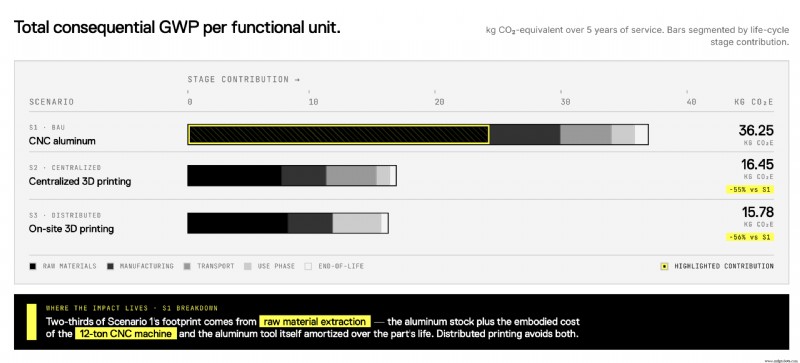
Alle cijfers zijn Global Warming Potential (GWP) uitgedrukt in kg CO₂e per functionele eenheid over de volledige wieg-tot-graf levenscyclus.
- Scenario 1 (CNC Aluminium): 36,2 kg CO₂e
- Scenario 2 (Gecentraliseerd 3D-printen): 16,5 kg CO₂e
- Scenario 3 (Gedistribueerd 3D-printen): 15,8 kg CO₂e
Het 56,4% voordeel komt door de lichte FX10-printer, de hoge materiaalefficiëntie van Onyx versterkt met continue koolstofvezel, en de eliminatie van distributielogistiek.
Technische Drijfveren Van Duurzaamheid
Het Markforged-platform presteert beter dan traditionele bewerking door drie kernpijlers:
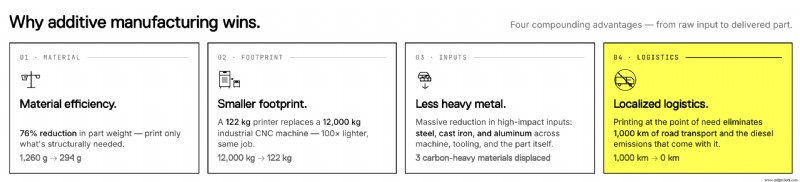
- Radicale Materiaalefficiëntie: CNC haalt 1.260 g aluminium per gereedschap af, terwijl additief slechts 294 g composiet gebruikt – dramatisch verminderd de koolstof voor metaalextractie.
- Ingebouwde Koolstofreductie: De 12-ton CNC-machine vereist enorme hoeveelheden gietijzer, staal en koper. De lichte FX10-ontwerp verlaagt grondstofvraag, wat de instap-koolstofvoetafdruk verlaagt.
- De Nul-logistiek Strategie: Printen on-site betekent dat u het bestand stuurt, niet het onderdeel. Dit verwijdert de CO₂-schuld geassocieerd met regionale verzending en opslag.
Deze bevindingen tonen aan dat duurzaamheid in productie verder gaat dan energieoptimalisatie op de werkvloer – het vereist een fundamentele heroverweging van infrastructuur. Met rigoureuze ISO en EN-compliance levert deze LCA de derdenvalidatie die nodig is voor robuuste ESG-rapportage.
Methodologie en Compliance
- Database: Ecoinvent 3.11, gemodelleerd in SimaPro 10.2.0.1
- Karakterisering: JRC Environmental Footprint (EF) 3.1
- Systeemgrens: Wie-tot-graf, dekkend modules A1–A3, A4, C1–C4, en D
- Energiemix: Europees elektriciteitsnet, inclusief volledige upstream infrastructuur
Onafhankelijke LCA uitgevoerd door Muhammad Arfan, Bureau Veritas Sweden. Standaarden: ISO 14040/44, ISO 14025, EN 15804.
Disclaimer: Alle content is © Markforged, Inc. en mag niet gekopieerd, gewijzigd of overgenomen worden zonder schriftelijke toestemming. Gebruik van dit materiaal verleent geen rechten op servicemarks of handelsmerken. Informatie hierin dient niet als professioneel advies te worden beschouwd. Markforged behoudt het recht om content naar eigen goeddunken bij te werken of te herzien.
3d printen
- Additieve manufacturing schalen: Hoe MES-software productiegroei drijft
- 3D-Printen in de Auto-Industrie: Ontwerp en Productie Vooruit Helpen
- Mintion Beagle V2 Camera Review: Pro-graad 3D-print timelapse & remote monitoring
- SLS vs. FDM: Belangrijkste verschillen & de juiste 3D-printmethode kiezen
- Waarom traceerbaarheid cruciaal is voor additieve manufacturing succes
- Infill-muur scheuring in 3D-printen oplossen: Snelle, betrouwbare oplossingen
- Kunnen 3D-Printers Siliconen Printen? Ontdek Hoe
- Hoe servicebureaus de SLS-technologie van Sinterit Lisa inzetten voor succes
- Expertantwoorden: Uw metaal 3D-printvragen uitgelegd
- Drie Manieren Waarop Connectiviteit Efficiëntie in Additieve Productie Drijft
- 3D-printontwerpen optimaliseren: Bewezen strategieën voor superieure kwaliteit