



Geoptimaliseerd ABS printen op Ender 3-serie: Instellingen, warping-preventie & expert tips
ABS is een van de moeilijkste materialen om goed te printen op een Ender 3, Pro of V2, voornamelijk omdat het geen gesloten printer is.
Toch kun je ABS printen op een Ender 3 door instellingen aan te passen en trucs te gebruiken voor betere bedadhesie.
Korte versie: Om ABS te printen op een Ender 3: printtemperatuur 230–240 °C, bedtemperatuur 100 °C, deelkoelventilator UIT, en lijmstift op het bouwoppervlak voor adhesie en warping-preventie.
Dat is nog niet alles – lees verder voor mijn testresultaten, adhesieverbetering, probleemoplossing en meer.
Wil je niet door al het trial-and-error voor ideale Ender 3-instellingen? Check onze Cura-profielen voor de Ender 3-serie (alleen $7).
Aanbevolen: Gebruik een behuizing
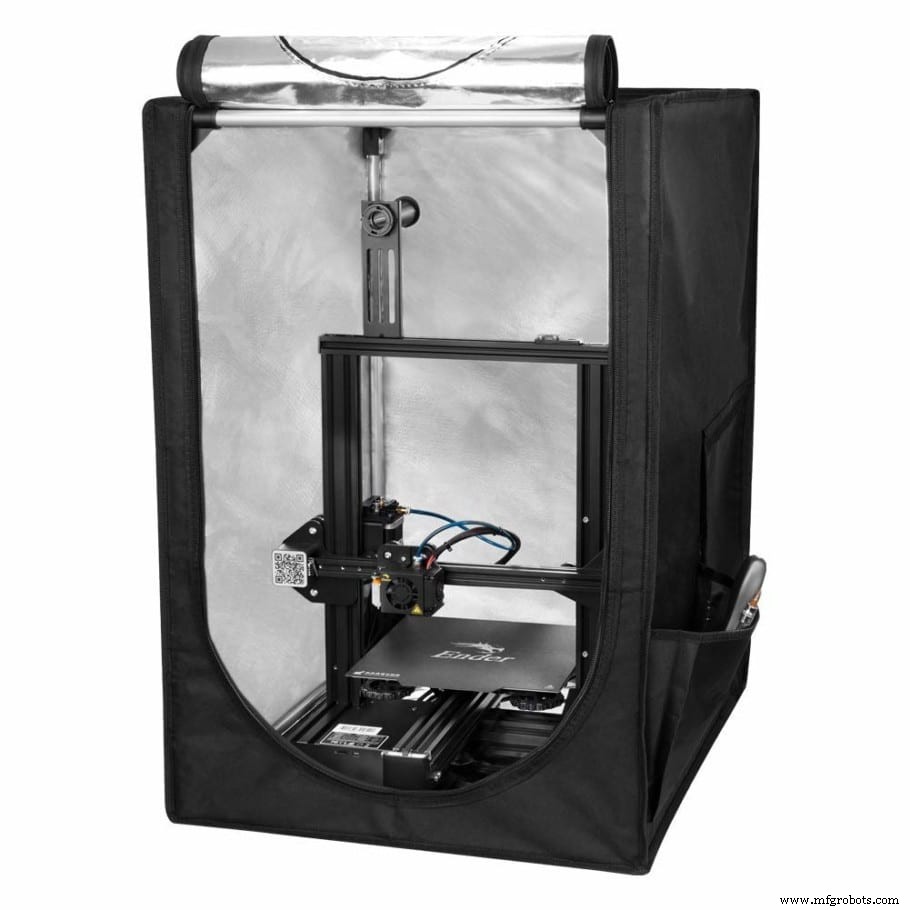
Voordat ik in de instellingen duik: je moet absoluut een behuizing gebruiken voor ABS op een Ender 3. Dit houdt de temperatuur binnenin constant en voorkomt warping en laagscheiding.
Je hoeft niet per se een behuizing te kopen – je kunt er zelf een maken of een grote kartondoos over de printer zetten (werkt ook). Maar: brandgevaar! Ik raad een betaalbare, niet-ontvlambare Creality-behuizing aan voor veiligheid.
Ken je al je instellingen en wil je direct naar tips voor betere bedadhesie/warping-preventie? Klik hier.
Printtemperatuur
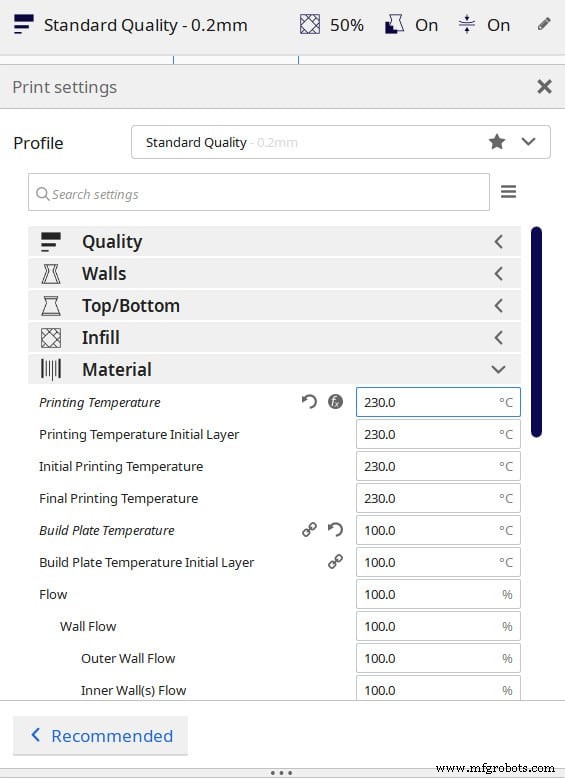
Op de Ender 3 (Pro en V2) is 230–240 °C het zoete punt voor detail, bruggen, overhangs en artefactpreventie. Onder 230 °C → slechte laagadhesie. Boven 240 °C → slechtere brugkwaliteit.
Ik printte meerdere temperatuurtorens (groot en klein, voor detail én bedadhesie) en een simpele kabelbeugel die ik zelf ontwierp.
Tussen 230–240 °C is de beste temperatuur, vooral bij bruggen/overhangs. Bij de kabelbeugels zag ik geen kwaliteitsverschil tussen temperaturen (simpele designs).
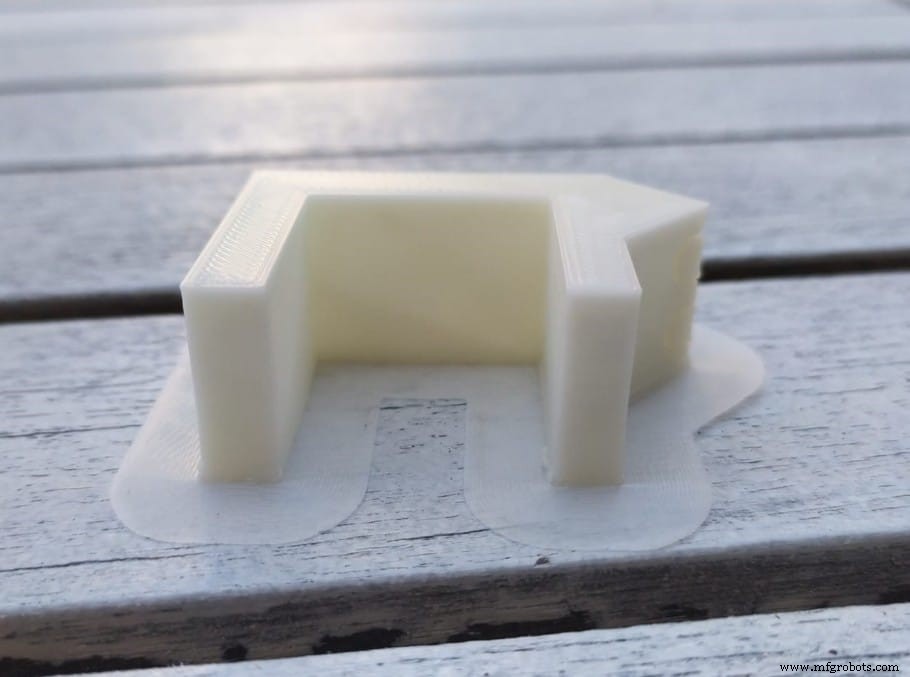
MAAR: zonder behuizing (ik gebruikte er geen voor deze tests, want de meeste hebben er geen) kraakten de kabelbeugels allemaal op dezelfde plek (230 °C had een breukere kraak dan 240 °C). Dit toont aan hoe belangrijk een behuizing is voor constante hoge temperatuur rondom het object.
Let op: Wil je meer weten over het belang van behuizingen? Check dit artikel.
ABS kan bij veel hogere temperaturen geprint worden, maar ik stopte op 240 °C vanwege de PTFE-tube die niet boven 245 °C kan (beschadiging + giftige rook). Ga niet boven 245 °C tenzij je de PTFE-tube vervangt of andere aanpassingen doet.
- Ideale Ender 3 ABS printtemperatuur: 230–240 °C.
Ideale bedtemperatuur
Bij ABS is bedadhesie cruciaal, en de juiste bedtemperatuur is essentieel (ook brim gebruiken, meer hierover straks).
Dezelfde studie over bedtemperatuur en adhesie: "Significante toename van adhesiekrachten bij bedtemperatuur net boven glasovergangstemperatuur."
Dus: problemen met adhesie? Verhoog bedtemperatuur net boven glasovergangstemperatuur van het filament (PLA 60 °C, ABS 100 °C, PETG 80 °C).
Voor Ender 3 (Pro/V2) is ideale ABS-bedtemperatuur 100–110 °C (110 °C voor verhoogde adhesie). Soms is lijmstift nodig om loskomen te voorkomen.
Zonder behuizing heb je altijd te maken met warping (ABS krimpt te veel). Soms lost het print zich volledig los, zelfs op 110 °C (meer over warping-preventie later).
- Ideale Ender 3 ABS bedtemperatuur: 100–110 °C.
Deelkoeling
ABS krimpt meer dan andere kunststoffen bij afkoelen. De bovenlagen (niet verwarmd door bed) koelen af en trekken aan de onderlagen → warping of laagscheiding (minder vaak).
Daarom: houd koeling minimaal of UIT, niet alleen voor de eerste lagen, maar altijd.
In mijn tests: ventilator UIT voor eerste paar lagen, daarna 30% snelheid → goede resultaten.
Maar: bruggen (bridging) vereisen snelle afkoeling voor goede kwaliteit → hogere ventilatorsnelheid = betere bruggen.
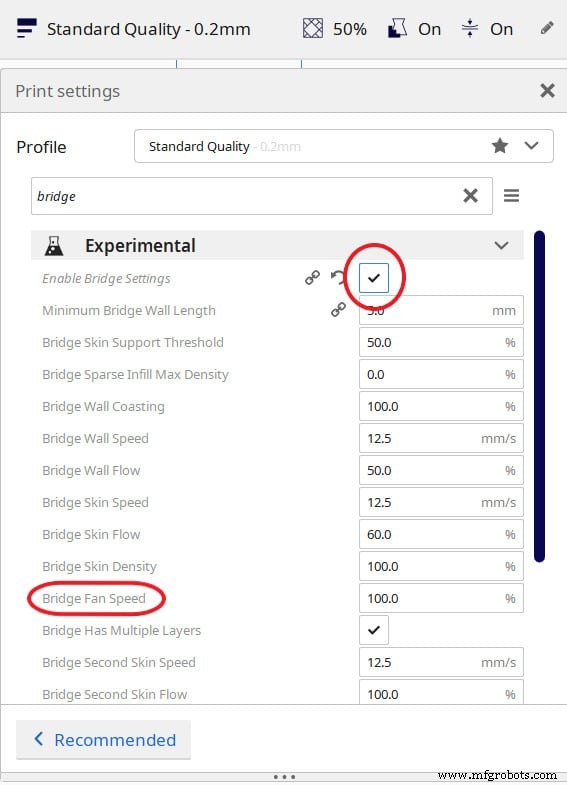
Gelukkig heeft Cura een experimentele instelling "Enable Print Cooling" waar je "Bridge fan speed" kunt instellen: ventilator 100% alleen tijdens bruggen. (Zoek "bridge" in instellingen, vink "Enable Print Cooling" aan, scroll naar "Bridge fan speed".)
Ideale Ender 3 ABS koelinstellingen:
- Ventilator volledig UIT voor eerste lagen.
- Ventilator 30% of UIT voor rest van print.
- Ventilator 100% voor bruggen.
Retractie-instellingen
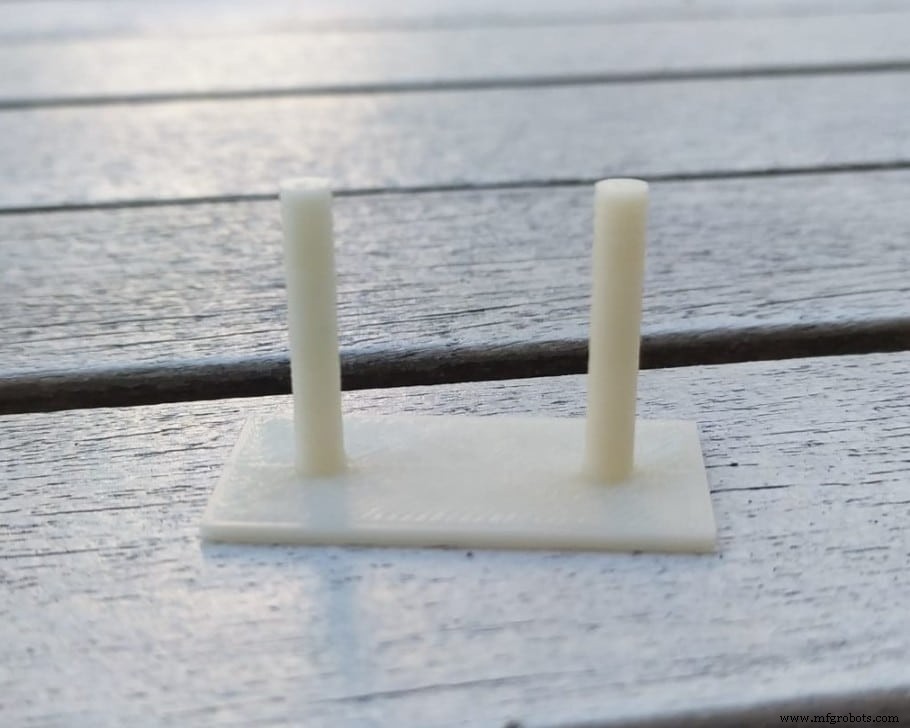
Ik deed een retractie/stringing-test en kreeg perfecte resultaten met dezelfde instellingen als voor PLA (ook Cura standaard):
- Combing Mode: AAN, "Within Infill" (standaard "Not in Skin", beide werken).
- Retractie-afstand: 6,5 mm
- Retractie-snelheid: 25 mm/s
- Maximaal retractie-aantal: 100
- Minimale extrusie-afstand venster: 10 mm
Met deze instellingen: extremist schoon, geen zichtbare strings.
Snelheidsinstellingen
Net als bij PLA: 40–60 mm/s is ideaal voor ABS op Ender 3 voor mooie prints zonder artefacten, ghosting & ringing. Beste afweging: 50 mm/s.
Bij 50–60 mm/s krijg je goede resultaten, maar bij complexe modellen/hoge detailniveaus kan je naar 35–40 mm/s gaan om ringing & ghosting te minimaliseren.
- Ideale Ender 3 ABS snelheid: 40–60 mm/s.
Wil je niet door trial-and-error? Check onze Cura-profielen voor Ender 3-serie ($7).
ABS-problemen op de Ender 3 oplossen
ABS krimpt veel meer dan andere thermoplasten bij afkoelen → warping, soms barsten langs laaglijnen.
Afkoeling moet meer in overweging genomen worden dan bij PLA/PETG. Ik raad sterk een behuizing aan – dit lost de meeste ABS-problemen op: warping, slechte bedadhesie (oorzaak: warping), laagdelaminatie/kraken.
Geen behuizing? Tips voor betere kansen op een Stock Ender 3:
Houd de printer weg van luchtstromen
Koude luchtstromen koelen sneller en onevenredig → plastic krimpt meer aan één kant → warping/kraken.
Zonder behuizing: printer in zo warme mogelijke kamer, ramen/deuren dicht.
Let op: ABS uitstoot giftige rook – niet in dezelfde ruimte zitten tijdens printen.
Print met een brim
Bedadhesie is een groot probleem bij ABS. Gebruik alle slicer-instellingen om het te verbeteren. Een brim is de beste manier: een "rok" die het model aanraakt en helpt bij adhesie en warping. Print ABS altijd met een brim.
Gebruik lijmstift voor betere adhesie
Ik hield mijn print aan het bed en verhinderde warping met een beetje lijmstift.
Lijmstift verbetert adhesie drastisch en helpt bij verwijdering na afkoelen.
Let op: print verwijderen met warm bed = bijna onmogelijk door sterke binding. Laat eerst volledig afkoelen tot kamertemperatuur.
Lijmstift gaf hands down de beste bedadhesie-resultaten bij ABS – zelfs met lichte warping was het nauwelijks zichtbaar.
Gebruik schilderstape
Schilderstape op het bouwoppervlak helpt ook heel goed bij adhesie. Pas stroken netjes toe, geen gaten.
ABS kleefde goed aan tape, minder rommel dan lijmstift, en verwijderen was makkelijker.
Maar: lijmstift presteerde iets beter → ik raad lijmstift aan boven tape.
Print kraken (lagen scheiden)
De enige echte oplossing: behuizing. Maar: sterker laagband = lager delaminatierisico. Grotere nozzle = groter contactoppervlak tussen lagen = sterkere binding.
Koude omgeving en luchtstromen verhogen kraakrisico. Houd printer in gesloten kamer met zo hoog mogelijke omgevingstemperatuur.
Conclusie
De grootste vijand van ABS: snelle en onevenredige afkoeling → warping, loskomen, kraken.
Behuizing lost alles op. Geen behuizing? Lijmstift of schilderstape op bed voor betere adhesie, printer in gesloten kamer weg van luchtstromen.
Bedtemperatuur net boven ABS-glasovergangstemperatuur (100 °C) helpt bij adhesie. Ik had beste resultaten zonder lijmstift op 110 °C. Verschil 100 vs 110 °C zonder lijm was merkbaar; met lijm niet zozeer. Daarom: bed op 100 °C + lijmstift = beste adhesie.
Laat koelventilator laag of UIT voor betere resultaten, maar zet "bridge fan speed" AAN voor goede bruggen.
Bekijk onze aanbevolen producten
We hebben een sectie met aanbevolen producten gemaakt die de gisswerk eruit haalt en de onderzoektijd verkleint. We hebben een selectie printers voor beginners, gevorderden en experts. Filamenten en upgrades zijn allemaal getest en geselecteerd – wat je kiest, werkt.
3d printen
- Stapsgewijze handleiding: Nozzle vervangen op Ender 3, Ender 3 Pro en Ender 3 V2
- ABS Kunststof: Is Het Herbruikbaar en Biologisch Afbreekbaar?
- Precieze Z‑Offset calibratie voor Ender 3: stapsgewijze handleiding
- X-as doorbuigen op Ender 3 oplossen: simpele stappen voor herstel
- PLA hittestand uitgelegd: vergelijking ABS, ASA, PETG en andere 3D-printmaterialen
- Ender 3 Pro Review: 2022 Koopgids & Waardering
- Ender 3 bednivelering problemen oplossen: stapsgewijze handleiding
- Ender 3 Bed Nivelleren: Stap-voor-stap Gids voor Soepele Prints
- Top Upgrades voor Ender 3, Pro & V2: Gratis Prints & Premium Kits
- Optimale PETG Instellingen voor Ender 3 Pro & V2: Perfecte Prints Garandeerd
- Optimaal 3D-printen: Snelheid- en temperatuurinstellingen onder de knie krijgen