



Autoklaaf vs. Out-of-Autoklaaf Cureren: Welke Methode Levert Superieure Composietprestaties?
Koolstofvezel, ontdekt in 1958, heeft ingenieurs lang gefascineerd met zijn uitzonderlijke combinatie van sterkte, lichtgewicht en stijfheid. Het beschikt over tienvoudige de trekkracht van staal terwijl het slechts een fractie van de massa weegt, wat het onmisbaar maakt in auto- en luchtvaartontwerp.
In 1981 introduceerde de McLaren MP4/1 een koolstofvezelcomposiet chassis, en vandaag is meer dan 60% van de Team McLaren Mercedes Formule 1 auto geconstrueerd uit deze geavanceerde composieten.
Ondanks de prestatievoordelen, drijven de hoge productiekosten van koolstofvezel wetenschappers en ingenieurs naar efficiëntere, kosteneffectievere productieroutes. Twee breed gebruikte benaderingen zijn autoklaaf cureren en out-of-autoklaaf (OOA) cureren. Welke is de betere keuze?
Belangrijke Verschillen
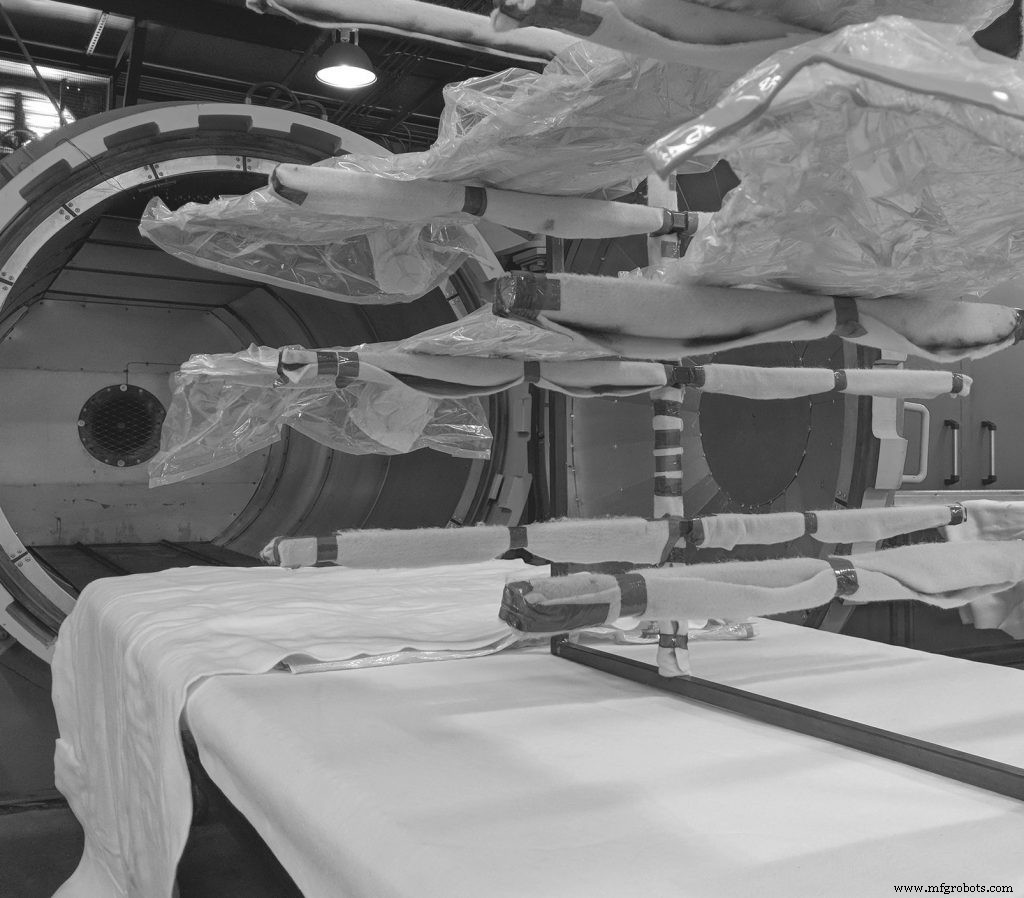
Autoklaven zijn de traditionele paarden: een drukvats dat composieten cureert onder hoge druk en temperatuur. Ze vereisen significant kapitaalinvestment, consumeren grote hoeveelheden energie, en beperken componentgrootte. Bovendien bieden autoklaven beperkte in-process aanpassing van vacuümzakken of tooling, en hun trage cyclus tijden plafoneren productievolume.
OOA cureren repliceert autoklaafkwaliteit door de lay-up in een gesloten vorm te zegelen en vacuüm, druk en warmte via alternatieve middelen toe te passen – luchtbellen eliminerend en de gewenste vezelinbreng bereikend zonder autoklaaf.
Out-of-Autoklaaf Prepreg Koolstofvezel
Prepreg koolstofvezel is een van de meest gesofisticeerde technieken voor composietfabricage. OOA prepregs hebben een laag harsgehalte en een superieure oppervlakteafwerking, wat uitstekende structurele prestaties levert.
OOA prepregs cureren bij aanzienlijk lagere temperaturen – typisch 93°C of 121°C – vergeleken met de 177°C die conventionele autoklaafprocessen vereisen. De ongerijde prepreg is ook makkelijker te hanteren; het kan met de hand gesneden en precies in ingewikkelde vormen gelegd worden, wat het ideaal maakt voor kleinere, complexe onderdelen.
OOA in de Luchtvaart
NASA evalueerde ooit de haalbaarheid van een massive 12m x 24m autoklaaf om 10m-diameter lancervehikelvaten te curen. De geraamde kosten overschreden $40 miljoen om te bouwen, met een extra $60 miljoen voor installatie, niet te spreken over lopende stikstof- en energiekosten.
Dergelijke financiële barrières lieten OOA-methoden voor grootschalige composieten verkennen. Lockheed Martin's X-55 Advanced Composite Cargo Aircraft (ACCA) is een voorbeeld van deze shift: een 18m lange rompe volledig geproduceerd met geavanceerd composietmateriaal gebruikmakend van acht VBO-gecureerde MTM-45 panelen.
Kiezen Tussen Autoklaaf en OOA
Door innovatieve OOA-technieken te combineren met traditionele autoklaafcurering, levert SMI hooggecustomiseerde, hoogwaardige composietcomponenten. Onze toewijding aan cutting-edge technologie zorgt ervoor dat de toekomst van composietproductie zowel schaalbaar als kosteneffectief blijft.
Nieuwsgierig hoeveel het zou kosten om uw composietonderdelen met SMI te produceren? Neem vandaag nog contact met ons op om meer te leren.
vezel
- Single-mode vs. multi-mode glasvezelkabel: belangrijkste verschillen uitgelegd
- Voorhand vs Achterhand Lassen: Belangrijkste Verschillen En Wanneer Elke Techniek Te Gebruiken
- IJzer vs. Staal: Belangrijkste Verschillen Uitgelegd
- Gesneden vs Draad Nagels: De Belangrijkste Verschillen Voor Bouw Begrijpen
- Plasma vs. Lasersnijden: Belangrijkste Verschillen En Wanneer Elke Te Gebruiken
- Draaibank vs Freeswerk aanplannen: de belangrijkste verschillen begrijpen
- Frezen vs. Slijpen: de belangrijkste verschillen uitgelegd
- Compressiemoulden vs. Injectiemoulden: belangrijkste verschillen & het juiste proces kiezen
- 3D-printen vs. Additive Manufacturing: de belangrijkste verschillen begrepen
- CO₂ vs Nd:YAG lasercutting: de belangrijkste verschillen uitgelegd
- DC vs. AC Motoren: Belangrijkste Verschillen en De Juiste Keuze voor Uw Toepassing