



Haas G76 Draaicyclus: Meervoudige passes snijden voor externe & interne draad
Haas G76 draaicyclus kan gebruikt worden voor, externe draad, interne draad, rechte draad, kegel draad.
Met Haas G76 draaicyclus kan een programmeur gemakkelijk meerdere snijpasses langs de lengte van de draad bevelen.
De aard van gereedschapsbelasting en slijtage kan gecontroleerd worden door gebruik te maken van de P-code. De P-code kan specificeren welke kant het gereedschap snijdt en hoeveel materiaal er gesneden zal worden.
Haas G76 Draaicyclus Toepassingen
Haas G76 draadsnijcyclus kan gebruikt worden voor,
- Interne draaien (B.D. draadsnijden).
- Externe draaien (B.D. draadsnijden).
- Rechte draaien.
- Kegel draaien.
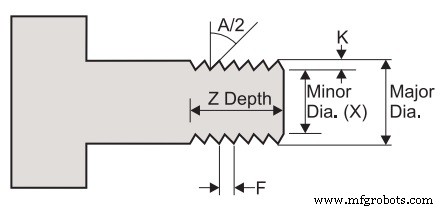
Haas G76 Draaicyclus
Haas G76 Draaicyclus Formaat
G76 X(U) Z(W) K D A F(E) I P Q
Parameters
X – X-as absolute locatie, maximum draaddiepte Diameter (optioneel).
Z – Z-as absolute locatie, maximum draadlengte (optioneel).
K – Draadhoogte, definieert draaddiepte, straalmaat.
D – Eerste pas snijdiepte.
A – Gereedschapsneus hoek (waarde: 0 tot 120 graden).
F(E) – Voersnelheid, de draadsteek.
U – X-as incrementele afstand, start tot maximum draaddiepte Diameter (optioneel).
W – Z-as incrementele afstand, start tot maximum draadlengte (optioneel).
I – Draad kegelaantal, straalmaat (optioneel).
P – Enkelrand Snijden (belasting constant) (optioneel).
Q – Draad Starthoek (Gebruik geen decimaal punt) (optioneel).
Machine-instellingen
Instelling 95 – Draad Faseer Grootte.
Instelling 96 – Draad Faseer Hoek.
Instelling 86 – Draad Afwerktoeslag.
M-code
M23 – Faseer AAN
M24 – Faseer UIT
Haas G76 Draaicyclus Parameter Uitleg
K -Draadhoogte
De hoogte van de draad wordt gedefinieerd als de afstand van de top van de draad tot de bodem van de draad.
De berekende draaddiepte (K) zal de waarde van K minder de afwerktoeslag (Instelling 86, Draad Afwerktoeslag) zijn dit bedrag.
D – Eerste pas snijdiepte
De diepte van de eerste snede door de draad wordt gespecificeerd in D. De diepte van de laatste snede door de draad kan gecontroleerd worden met Instelling 86.
Draad Faseer
Aan het einde van de draad wordt een optionele faseer uitgevoerd.
De grootte en hoek van de faseer wordt gecontroleerd met Instelling 95 (Draad Faseer Grootte) en Instelling 96 (Draad Faseer Hoek).
P – Enkelrand Snijden (belasting constant) (optioneel)
Vier opties voor G76 Meervoudig Draadsnijden zijn beschikbaar
- P1: Enkelrand snijden, snijhoeveelheid constant
- P2: Dubbelrand snijden, snijhoeveelheid constant
- P3: Enkelrand snijden, snijdiepte constant
- P4: Dubbelrand snijden, snijdiepte constant
CNC machine
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Taper draaien beheersen op Fanuc G76 CNC draaibanken
- Optimale draadinfeed passes voor gereedschapslevensduur & draadkwaliteit
- Draadinfeed hoeken beheersen met Fanuc G76 draadcyclus
- Fanuc G76 Draadcyclus Beheersen: Complete Gids voor CNC-draaiers
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- G76 Draadcyclus Een-regel Formaat – Fanuc 10/11/15T Gids
- Efficiënte kegeldraden met G92: Complete CNC-gids
- Moeiteloos CNC Draaien met Mach3 Turn G76 Gecodeerde Cyclus
- De G76 Draaicyclus beheersen: Volledige controle over passen en snijdiepte
- De G76 Draadcyclus Beheersen: Geavanceerde CNC Technieken