



Haas CNC G10: Nauwkeurige programmeerbare gereedschaps- en werkverschuiving instelling via G-code
Normaal voeren CNC-machinisten handmatig de gereedschapsverschuivingen in via het CNC-machinebedieningspaneel.
Maar als u gereedschapsverschuiving en werkverschuiving via programma wilt instellen, kunt u Haas CNC G10 Programmeerbare Verschuiving Instelling G-code gebruiken.
Het is handig om gereedschaps- en werkverschuiving in het programma te hebben, dus als een andere CNC-machinist de gereedschapsverschuiving wijzigt voor hun gebruik, hoeft u zich geen zorgen te maken, want de G10 Set Verschuiving code overschrijft de oude waarden met uw geprogrammeerde verschuivingswaarden.
Gerelateerd: Fanuc G10 G-code voor CNC Machine Programmeerbare Verschuiving Instelling
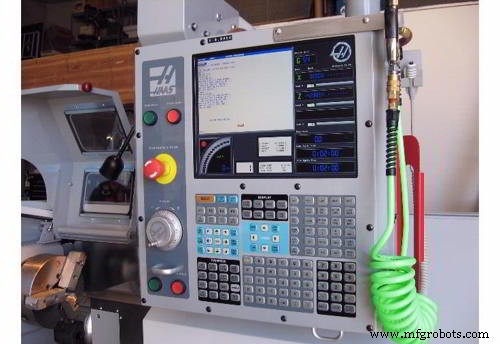
Haas CNC Draaibank
Haas CNC Draaibank G10 Programmeerbare Verschuiving Instelling
G10 stelt de programmeur in staat om verschuivingen binnen het programma in te stellen. Het gebruik van G10 vervangt de handmatige invoer van verschuivingen (d.w.z. gereedschapslengte en diameter, en werkcoördinaatverschuivingen).
Haas CNC Draaibank Programmeren van G10 Set Verschuivingen
G10 L P Q R
L – Selecteert verschuivingscategorie.
- L2 Werkcoördinaat oorsprong voor COMMON en G54-G59
- L10 Geometrie of verschuiving
- L1 of L11 Gereedschapsverslijt
- L20 Hulp werkcoördinaat oorsprong voor G110-G129
P – Selecteert een specifieke verschuiving.
- P1-P50 Referentie geometrie, verslijting of werkverschuivingen (L10-L11)
- P51-P100 Referentie verschuivingen (YASNAC) (L10-L11)
- P0 Referentie COMMON werkcoördinaat verschuiving (L2)
- P1-P6 G54-G59 referenties werkcoördinaten (L2)
- P1-P20 G110-G129 referenties hulpcoördinaten (L20)
- P1-P99 G154 P1-P99 referentie hulpcoördinaat (L20)
Q – Imaginaire gereedschapsneus punt richting
R – Gereedschapsneus straal
U – Incrementaal bedrag om toe te voegen aan X-as verschuiving
W – Incrementaal bedrag om toe te voegen aan Z-as verschuiving
X – X-as verschuiving
Z – Z-as verschuiving
Programmeer Voorbeelden van Haas CNC G10 Set Verschuivingen
G10 L2 P1 W6.0
Verschuif coördinaat G54 6.0 eenheden naar rechts
G10 L20 P2 X-10.Z-8.
Stel werkcoördinaat G111 in op X-10.0, Z-8.0
G10 L10 P5 Z5.00
Stel geometrieverschuiving van Gereedschap #5 in op 5.00
G10 L11 P5 R.0625
Stel verschuiving van Gereedschap #5 in op 1/16"
CNC machine
- CNC Draaibanken: Geschiedenis, Types en Moderne Toepassingen
- Efficiënte gereedschaps- en werkstukoffsetconfiguratie met G10 programmeerbare gegevensinvoer
- CNC Draaibank Operaties: Precisie Bewerking Beheersen
- CNC draaibank span kaken: functie, ontwerp en selectiegids
- Beginner-vriendelijke draaibank CNC programmeergids
- CNC draaibank gereedschapturret – precisie gereedschapping voor geavanceerde bewerking
- Officiële Haas CNC Draaibank Operator's Handleiding Downloaden – Complete Gids & Programmeervoorbeelden
- Precieze Gereedschapsoffset Technieken voor CNC-draaibanken op Fanuc-besturingen
- Gereedschapsverschuiving instellen op SINUMERIK 808D Draaicenter beheersen
- Complete Gids voor Haas-frees M-codes: Functies, Instellingen & Gebruik
- Trak TRL 1540V CNC Draaibank – Precisie & Flexibiliteit voor Bewerking