



Schroevendraaiers: van Archimedes tot moderne productie
Historische achtergrond
Bijna elke Amerikaanse huishouding bevat minstens één schroevendraaier – een van de meest alomtegenwoordige handgereedschappen ter wereld. De afstamming ervan strekt zich tot de oudheid uit, wat een lange geschiedenis van innovatie en evoluerende productietechnieken weerspiegelt.
Archimedes wordt het uitvinden van de schroef in de 3e eeuw v.Chr. toegeschreven – niet voor bevestiging maar om beweging over te dragen, zoals in de continue wormwiel-montage. In de 1e eeuw v.Chr. werden houten schroeven al gebruikt in wijn- en olijfoliepressen, met een kurkentrekker-achtige handgreep om ze te draaien.
Metaal bevestigingsmiddelen verschenen in de 15e eeuw, maar vroege schroefkoppen waren vierkant of zeshoekig en werden met een sleutel gedraaid. De eerste gedocumenteerde schroef met een gleuf – compatibel met een schroevendraaier – duikte in de 16e eeuw op, hoewel het exacte gereedschap onbekend bleef.
De moderne schroevendraaier evolueerde uit een plat-gekarteld bit gebruikt in een timmermansbrace rond 1750. Timmermannen begonnen in de vroege 1800s handschroevendraaiers te gebruiken, en het gereedschap werd alomtegenwoordig na 1850 toen machineproductie van schroeven en draaiers mogelijk werd.
Vroege schroevendraaiers hadden een uniform platte staaf. Moderne ontwerpen gebruiken een afgeronde schacht die alleen aan de punt afgevlakt is, wat de sterkte verbetert en de ronde draad die in productie gebruikt wordt benut. De oudste en meest voorkomende soort blijft de platte schroevendraaier, ontworpen voor schroeven met een enkele gleuf. Vandaag de dag zijn er ongeveer dertig verschillende schroevendraaiersoorten, elk afgestemd op specifieke schroefkoppen.
Ontwerp-mijlpalen
De Phillips schroevendraaier, geïntroduceerd in de late jaren 1920 door Henry Phillips, revolutieerde montage door meer koppel van machinaal gereedschap toe te laten. De 'cam-out' functie – waarbij de draaier uitschuift wanneer volledig ingedreven – zorgt ervoor dat schroeven volledig worden ingedreven. Moderne Phillips draaiers bevatten ontwerpaanpassingen om cam-out te minimaliseren, zoals afgeschuinde randen of geavanceerde grip-coatings.
Om cam-out aan te pakken terwijl koppel behouden blijft, werd de Torx-draaier gecreëerd voor auto- en andere hoge-koppel toepassingen. Het zeshoekige sterpatroon past op vierkante schroefkoppen, wat zowel sterkte als precisie biedt. Torx-draaiers worden vaak in sets verkocht die platte en Phillips opties bevatten.
Andere gespecialiseerde draaiers – zoals Robertson (vierkant), Pozidriv, en unieke dubbele-gleuf typen – dienen niche-toepassingen. Ondanks innovatie blijft consumentenadoptie van nieuwe draaiersoorten beperkt, vaak door de inertie van bestaande schroefvoorraden.
Grondstoffen
De kerncomponenten van een schroevendraaier zijn staaldraad voor de schacht en cellulose-acetaat kunststof voor de handvat. Staalpunten zijn meestal vernield of verchroomd om corrosie te weerstaan.
Productieproces
Staafproductie
- Grote rollen groene draad – vaak 1.362 kg – worden getrokken tot de vereiste diameter (≈0,95 cm) met instelbare trekmachines.
- De draad wordt geanneald op ~732°C gedurende 12 uur om optimale trekkracht te bereiken.
- Na richten snijdt een koudvormpers de draad op lengte, vormt de punt en vleugels, en de staaf ondergaat een hoge-temperatuur afschrik (~846°C) gevolgd door een terugtrekbak (232–259°C) om hardheid in te stellen.
- Consumentenmodellen ontvangen vernieling voor montage. Professionele modellen worden handmatig geschlopen, chemisch gefreesd, gepolijst, en vervolgens vernikeld/verchroomd.
Phillips Draaiers
- Na koudvorming vormt een swage-en-slijpoperatie de punt en vleugels. Professionele modellen ondergaan vervolgens een automatische puntmachine om een kogelpunt te creëren en een profiler om de vier Phillips-gleuven te frezen.
- Staven worden identiek warmtebehandeld als platte-punt draaiers. Consumenten Phillips-draaiers zijn vernield; professionele versies ontvangen polijsten en nikkel/chroom platering.
Handvatfabricage
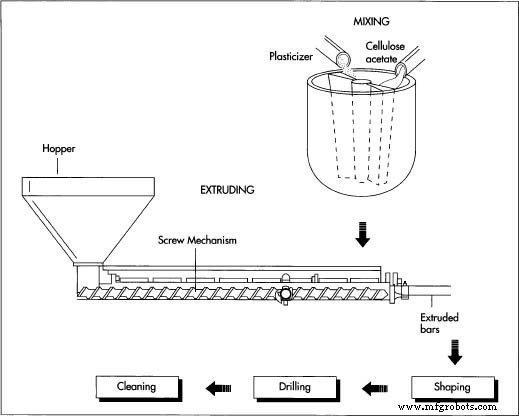
- Cellulose-acetaat poeder wordt gemengd met een vloeibare plastifierer en optionele pigmenten in een grote mengmachine. De resulterende pasta wordt geëxtrudeerd in staven (2,4–3 m) en in pellets gesneden.
- Pellets worden opnieuw geëxtrudeerd om de finale handvatform te vormen, dan op lengte gesneden. Een gat wordt geboord voor schachtinvoeging.
- Handvaten worden gewassen, gedroogd, en onderworpen aan een acetondampbad – uitgevoerd in een ontploffingsvrije kamer – om het oppervlak glad te maken.
Montage
- Professionele modellen worden individueel op een hydraulische pers gemonteerd die de staaf in het plastic handvat drukt, met warm gestempelde branding net voor montage.
- Massa-marktonderdelen worden op hydraulische pressen in batches (drie of zes eenheden) gemonteerd, dan robot-verpakt in blisterverpakking.
- Optionele accessoires – zoals rubberen grepen of grote handvatomslagen – kunnen voor ergonomische verbetering worden toegevoegd, met name voor professionele gebruikers.
Kwaliteitscontrole
Consumer Reports (1983) vond dat afwerkingstype minimaal effect had op algehele schroevendraaierkwaliteit; slechte platering en slijpen kunnen echter duurzaamheid compromitteren. Afgeronde randen door onvoldoende slijpen of verbrande punten door overmatige hitte verminderen koppel-efficiëntie en levensduur.
Productieproces
- Uitgebreide Gids voor Balspindel Steuneenheden
- Mikrometerschroef: definitie, geschiedenis en praktisch gebruik
- Schroeven en Bouten: Typen, Toepassingen en Optimale Montage
- Constructieschroeven: De Zware Bevestigingsmiddelen Waar Elke Bouwer Op Vertrouwt
- De Drie Meest Voorkomende Slangklemtypen Begrijpen
- Schroefafdichting Voorkomen: Expert Tips voor Langdurige Bevestigingsmiddelen
- Inzicht In Ingezonken Schroeven: Ontwerp, Toepassingen en Voordelen
- 9 Bewezen Voordelen van Flexibele Schroeftransportbanden voor Efficiënt Bulkmateriaaltransport
- Boutkopschroeven uitgelegd: typen, toepassingen en hoe je de juiste kiest
- Verset schroevendraaier uitgelegd: doel, voordelen en toepassingen
- De Geschiedenis en Mechanica van de Schroef: Van Oude Vindingen tot Moderne Toepassingen