



De Evolutie, Materialen en Fabricage van Moderne Toilets
De Evolutie, Materialen en Fabricage van Moderne Toilets
Achtergrond
Een systeem voor het beheren van menselijke afvalstoffen is essentieel voor elke gemeenschap, en de vraag stijgt scherp met bevolkingsdichtheid. Terwijl putten nog steeds gangbaar zijn in landelijke gebieden, bestaan gesofisticeerde toiletontwerpen al millennia.
Het Oude Testament vermeldt wetten over het bedekken van afvalstoffen buitenshuis en noemt een binnenprivé voor koning Eglon van Moab. Bewijs van gespoelde toilets in de Indus-vallei dateert uit ca. 2000 v.Chr. Nog vroeger had Mohenjo-Daro (ca. 2750 v.Chr.) toilets gekoppeld aan een drainagesysteem. De neolithische steenhutten op Scara Brae in de Orkney-eilanden (≈4000 v.Chr.) en de Soemerische stad Ashnunna (≈4000 v.Chr.) bevatten ook binnen-sanitaire voorzieningen. Rond 2000 v.Chr. had koning Minos' paleis op Kreta marmeren toilets gespoeld met water uit een aangrenzende vaas.
Romeinse architectuur hinterliet een blijvende nalatenschap van openbare toiletten. Particuliere Romeinse huizen hadden vaak een zitplaats over een cessput, terwijl openbare faciliteiten meer uitgebreid waren, gebouwd naast badhuizen. Rijen stenen of marmeren zitplaatsen over een sloot ontvingen overtollig badwater, dat afvalstoffen naar de hoofdriool droeg. Een tweede sloot verschoof vers water voor afspoeling. Romeinse forten, zoals Housesteads (122 n.Chr.), afleidde een nabijgelegen rivier onder het latrinen, vervoerend afvalstoffen uit het fort. De latrine was een grote ruimte met banken langs drie muren, elk met ongeveer 20 gaten en geen privacy scheidingen. Wegen hadden ook grote vazen voor reizigers om zich te verlichten, straten schoon houdend.
In de Middeleeuwen installeerden veel Britse abdijen lopend-water lavatoria's voor grote moniale gemeenschappen. Stenen kasteels gebruikten verticale schachten die afvalstoffen in vestinggrachten dirigeerden. Binnentoilets waren vaak houten kastjes die een nachtpot verbergden, geleegd by dienaren in de vestinggracht.
Europese steden leegden traditioneel nachtpotten direct op straat, wat onhygiënische omstandigheden bevorderde. De eerste spoeltoilet ontstond in Engeland aan het einde de zestiende eeuw. Sir John Harrington's 'water closet' (1596) werd geïnstalleerd in koningin Elizabeth I's paleis en zette een trend onder de adel. Wijdverspreide adoptie wachtte echter tot de achttiende eeuw. Alexander Cumming ontving het eerste Britse water-closet octrooi in 1775, met een bekken met een schuifdeur en een hendel die afvalstoffen vrijgaf terwijl het bekken met vers water vulde. Joseph Bramah's 1778 model liet water ongeveer 15 seconden lopen. In 1815 waren dergelijke toilets gangbaar in Londense huishoudens. Londense moderne rioleringsysteem voltooid in 1853 spurte een bloeiende toilet-fabricageindustrie aan.
Ruw Materialen
Toiletbekkens en reservoiren worden vervaardigd uit vitreus porcelein - een mengsel van bal klei, porseleinklei, silica en een fluxmiddel. De mengsel wordt eerst gedroogd, dan in een oven gebakken. In tegenstelling tot typische keramiek die een aparte glazuurbrand vereist, vitrifieert vitreus porcelein (wordt glasachtig) tijdens een enkele brand, wat het hele stuk waterdicht en vlekbestendig maakt.
Zitplaatsen zijn meestal gemaakt van twee materialen. Kunststof zitplaatsen bestaan uit polystyreen, een thermoplast. De meer gangbare hout-kunststof mengsel gebruikt hardhoutoe meel (es of berk) gemengd met melamine hars; zinkstearaat voorkomt kleven tijdens gieten. Metaalbevestigingen zijn meestal roestvrij staal of koper, en zitplaats-naar-bekken verbindingen gebruiken rubberachtig plastic.
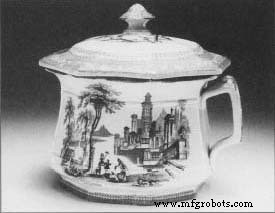 Een nachtpot.
Victoriaanen weerstonden vaak binnentoilets vanwege zorgen over geur en 'onreine gassen'. Vandaag is het moeilijk om leven zonder binnenriolering te voorstellen. In plaats van naar een buitenhok te gaan, gebruikten velen een keramische nachtpot - een niet-spoelende binnentoilet. Deze werden soms versierd met kantbekledingen genaamd 'dempers' om nachtgeluid te dempen.
De getoonde nachtpot is onderdeel van een groter set persoonlijke hygiëne keramiek gangbaar voor binnenriolering. Slaapkamers bevatten typisch een kannen voor vers water, een waskom voor wassen, een zeepbak en een nachtpot, allemaal modieus gedecoreerd om de ruimte uitnodigend te maken zelfs voor deze taken.
Het Fabricageproces
Kunststof Zitplaats
- 1. Kunststof zitplaatsen beginnen als polystyreen korrels, in een hoopper aangesloten op een injectiegietmachine. De korrels smelten in een verwarmde kamer en worden in een chroom-geplateerde, tweedelige vorm geperst. De vorm, afgedicht door een hydraulische pers die 10.000 lb per vierkante inch toepast, verhit het materiaal tot 204°C.
- 2. Terwijl het plastic verstijft, circuleert koel water rond de vorm om de temperatuur te verlagen. De hydraulische klem laat los, de vormhelften scheiden, en de zitplaats wordt verwijderd, overtollig materiaal getrimd. De zitplaats en deksel worden dan in een waterbad gedoopt om de afkoeling te voltooien.
- 3. In de afwerkingsafdeling boren werknemers scharniergaten, schuren rauwe randen met slijpschijven en polijsten het oppervlak. Eventuele restfragmenten van boren of gieten worden verwijderd voor de finale laag.
Houten Zitplaats
- 4. Het hout-kunststof mengsel begint met houtmeel en 15% poeder melamine hars, plus een kleine hoeveelheid zinkstearaat. Werknemers malen de mengsel in een attritiemolen, meten het in dozen voor gieten.
- 5. De mengsel wordt in de onderhelft van een vorm gegoten, gelijkmatige verdeling waarborgend. De bovenhelft sluit, en de samenstelling verhit tot 149°C onder 150-ton kracht. Na 6,5 minuten smelten de componenten, een solide zitplaats en deksel vormend. Het stuk wordt dan op een overhead transporter naar het afwerkingsstation getild.
- 6. Houten zitplaatsen ondergaan dezelfde afwerkingsstappen als kunststof zitplaatsen: boren, schuren, schilderen en drogen. Een transporter dompelt de zitplaatsen automatisch in verf, dan in een dampkamer waar oplosmiddeldampen overtollige verf verwijderen. Meerdere lagen - primer gevolgd door email - worden toegepast en gedroogd, wat een harde, gladde afwerking oplevert.
- 7. Beide zitplatstypes worden gemonteerd, voorzien van montagebevestigingen, in dozen verpakt en verzonden naar magazijnen of distributiecentra.
Bekken en Reservoir
- 8. Bekken- en reservoirproductie vindt plaats in een pottenbakkerij. De fabriek ontvangt vitreus porcelein als vloeibare slip, wat gedund, gefilterd en opgeslagen wordt voor gieten.
- 9. De slip vult gipsvormen die 12% groter zijn om krimp te compenseren. Na ongeveer een uur wordt overtollige slip afgelopen en gerecycled. De klei droogt tot een half-zolid staat - greenware - nog steeds in de vorm. Handgereedschappen gladden randen en creëren afvoer- en bevestigingsgaten.
- 10. Greenware stukken drogen in open lucht voor enkele dagen, dan in een droogkast bij 93°C voor 20 uur. Na drogen worden de stukken geglazuurd.
- 11. Ovens in industriële pottenbakkerijen zijn tunnelvormig. Producten bewegen op een transporterwagentje door getemperatuurde zones: 204°C tot 1.204°C, dan afkoeling tot 93°C. De volledige brandcyclus duurt ongeveer 40 uur.
- 12. Eenmaal afgekoeld, ondergaat elk stuk inspectie. Het spoelmechanisme - ofwel fabrieksgemaakt of afkomstig van een sanitair leverancier - wordt geïnstalleerd, en zitplaatsen kunnen voor verzending gemonteerd worden of apart verkocht voor latere montage.
Kwaliteitscontrole
Kwaliteitsborging treedt op op meerdere stadia. Klei wordt gezeefd en gezuiverd voor gieten. Hand-afgewerkte gietstukken worden onderzocht op scheuren en deformities. Na brand wordt elke toilet afzonderlijk getest; een eenvoudige methode omvat het slaan van het stuk met een rubberen bal - een intacte toilet klinkt helder, terwijl een gescheurde een doemp geluid produceert.
Bijproducten / Afval
Pottenbakkerijen kunnen een groot deel ongebakken klei recyclen. Greenware dat niet gebakken is, kan verzacht en herverwerkt worden tot slip, wat materiaalafval vermindert.
Productieproces
- Veolia Water sluit exclusieve RCM-ondersteuningsovereenkomst met industrieleider Anthony M. Smith
- Hoe Grasperspirators Werken: Ontwerp, Geschiedenis en Moderne Productie
- Vaatwastechnologie: geschiedenis, ontwerp en toekomstige innovaties
- Toiletpapier: Van Geschiedenis tot Duurzame Productie
- De Evolutie van Pompactie Waterpistolen: Van Uitvinding tot Mondiale Marktleider
- Arduino Auto Temperatuur Monitor – Hittestijg Voorkomen Bij Kinderen
- Walabot-aangedreven toilet-hygiënemonitor
- Geautomatiseerd Zwembadvul- en Monitoringssysteem
- Zeeuwterpompen Begrepen: Functie, Toepassingen & Corrosiebestendigheid
- Warmwaterpomp Basis: Hoe Ze Werken & Waarom Ze Belangrijk Zijn
- Multistage Waterpompen Begrijpen: Functie, Voordelen en Toepassingen