



De ultieme gids voor 22 essentiële draaibankoperaties
In dit artikel leert u wat de verschillende typen draaibankoperaties zijn die op de draaibank worden uitgevoerd.
Draaibankoperaties
Een draaibank is een machine die het werkstuk roteert om een as om verschillende operaties uit te voeren zoals draaien, faceren, kegeldraaien, knurlen, frezen, afsteken, draadsnijden, reamen, etc.
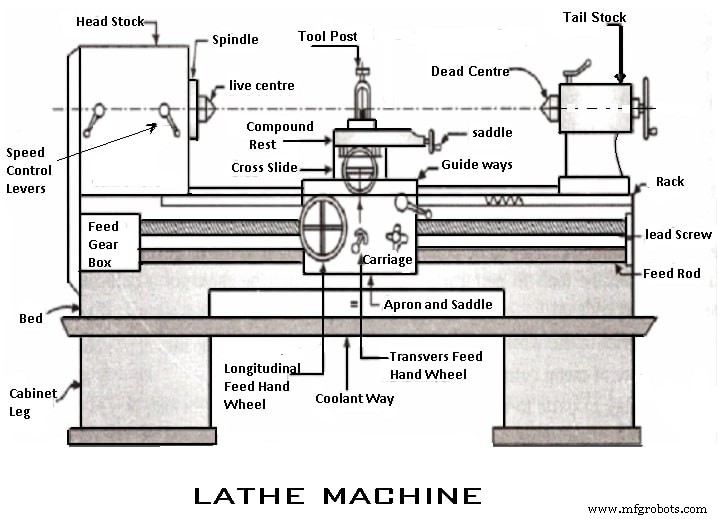
Laten we alle draaibankoperaties één voor één bespreken als volgt.
Om verschillende draaibankoperaties op een draaibank uit te voeren, kan het werkstuk ondersteund en aangedreven worden door een van de volgende methoden:
- Werkstuk vastgeklamd tussen centra en gereedschap aangedreven door dragers en vangplaten.
- Werkstuk vastgeklamd op een mandrel die tussen centra wordt ondersteund en aangedreven door dragers en vangplaten.
- Vastgeklamd en aangedreven door een klam met het andere einde ondersteund op de tegenstaander centrum.
- Vastgeklamd en aangedreven door een klam of een vlakke plaat of een hoekplaat.
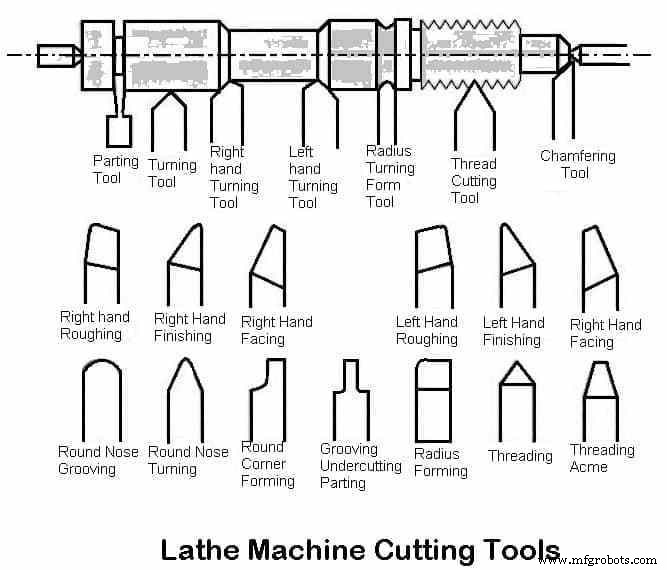
De bovenstaande methoden van het vastklammen van het werk kunnen worden geclassificeerd onder twee hoofden:
- Werkstuk vastgeklamd tussen centra.
- Werkstuk vastgeklamd door een klam of enige andere vastzetmiddelen.
Typen draaibankoperaties
De draaibankoperaties zijn ingedeeld in drie hoofdcategorieën en zijn als volgt.
Hieronder volgen de draaibankoperaties die worden uitgevoerd door het werkstuk tussen centra te houden of door een klam:
- Draaioperatie
- Gewoon of Recht Draaien
- Ruwdraaien
- Schouderdraaien
- Kegeldraaien
- Excentrisch Draaien
- Faceeroperatie
- Affaseren operatie
- Knurloperatie
- Draadsnijoperatie
- Vijloperatie
- Polijstoperatie
- Frezen operatie
- Spinoperatie
- Veerwinding
- Vormen
Draaibankoperaties die worden uitgevoerd door het werk vast te houden met een klam of een vlakke plaat of een hoekplaat zijn:
- Boren
- Reamen
- Uitboorden
- Inboorden
- Kegeluitboorden
- Tappen
- Onderdraaien
- Inwendig draadsnijden
- Afsteken
De operatie die wordt uitgevoerd door gebruik te maken van speciale bijlagen zijn:
- Slipen
- Frezen
Lees ook over draaibank:
- Draaibank: Onderdelen, Typen, Accessoires, Bijlagen
- 7 Typen Draaibank Klammen met [Afbeeldingen]
- Snij snelheid, Voer, Snijdiepte, Bewerkingstijd in draaibank
- 14 Verschillende typen draaibank snijgereedschappen
1. Operaties uitgevoerd door werkstuk tussen centra te houden
Draaien:
Het is de meest voorkomende operatie in alle draaibankoperaties. Draaien is de operatie van het verwijderen van overtollig materiaal van het werkstuk om een cylindrisch oppervlak te produceren tot de gewenste lengte.
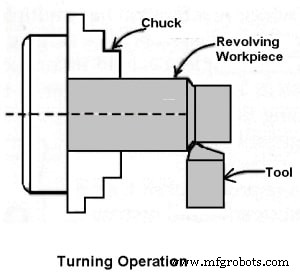
De opdracht wordt tussen de centra of een klam gehouden en roteert met een vereiste snelheid. Het gereedschap beweegt in de longitudinale richting om de voer te geven in de richting van de kopstock met de juiste snijdiepte. De oppervlakteafwerking is zeer goed.
1. Recht Draaien:
Het werkstuk wordt op de klam gehouden en laat draaien om de as, en het gereedschap wordt parallel aan de draaibankas gevoerd. Het rechte draaien produceert een cylindrisch oppervlak door overtollig metaal van het werkstuk te verwijderen.
2. Ruwdraaien:
Het is het proces van verwijderen van overtollig materiaal van het werkstuk in minimum tijd door hoge voersnelheid en zware snijdiepte toe te passen. Bij ruwdraaien kan een gemiddelde snijdiepte van 2mm tot 4mm gegeven worden en voer is van 0,3 tot 1,5mm per omwenteling van het werk.
3. Schouderdraaien:
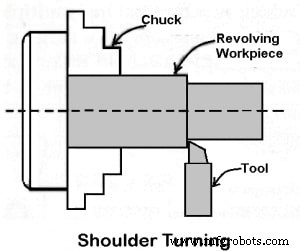
Wanneer een werkstuk verschillende diameters heeft en gedraaid moet worden, wordt het oppervlak dat stappen vormt van de ene diameter naar de ander de schouder genoemd, en het bewerken van dit deel van het werkstuk heet schouderdraaien.
Excentrisch draaien:
Wanneer een cilindrisch oppervlak twee afzonderlijke assen van rotatie heeft, met de eerste as, verspringt ten opzichte van de andere as, dan wordt zo'n werkstuk bewerkt door de operatie excentrisch draaien genoemd. Hier worden drie sets centrumgaten geboord.
Door het werkstuk op deze drie centra te houden, kan de bewerkingsoperatie voor elk van de oppervlakken worden voltooid.
Kegeldraaien:
- Een "kegel" is de uniforme toename of afname in de diameter van het werkstuk en gemeten langs zijn lengte.
- Kegeldraaien betekent een kegelvorm produceren door een geleidelijke vermindering in diameter van een cilindrisch werkstuk.
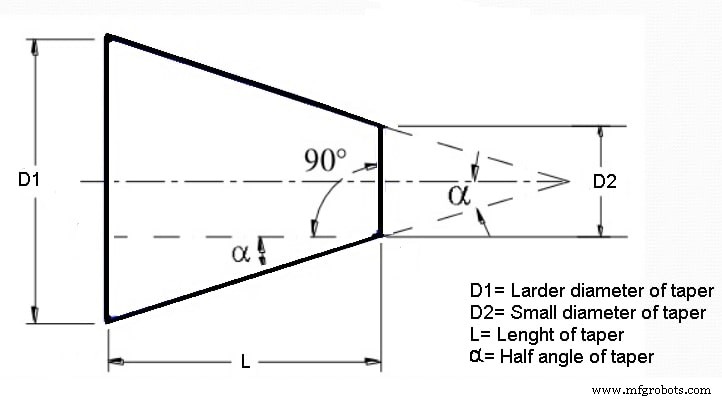
De mate van kegel in het werkstuk wordt meestal gespecificeerd op basis van het verschil in diameter van de kegel tot zijn lengte. Het staat bekend als een kegel en wordt aangegeven met de letter K.
Het heeft de formule K = D-d / 1 om de kegel op het werkstuk te produceren.
- D = Grotere diameter van kegel.
- d = Kleinere diameter van kegel.
In het geval van een draaibank, wordt de kegel op een gegeven werkstuk verkreken door het werkstuk te draaien en het gereedschap onder een hoek te voeren om een geleidelijke toename of afname in de diameter van het werkstuk te produceren.
- De twee belangrijke typen kegels zijn,
- "Morse kegel" hier is de hoek zeer klein en varieert van 1,4 tot 1,5°.
- "Metrische kegel" is beschikbaar in zeven standaard maten met standaard kegelhoeken.
- Methoden van kegeldraaien,
- Vormgereedschap methode
- Gecombineerde voeren methode
- Steunbodem methode of zwenkwervel steunbodem methode
- Tegenstaander instel methode
- Kegeldraai bijlage methode
1. Vormgereedschap methode
Hier is de verkregen kegellengte gelijk aan de breedte van het vormgereedschap. Om de vereiste kegelgrootte te verkrijgen, wordt het vormgereedschap langzaam recht in het werkstuk gevoerd door de kruisschuif loodrecht op de draaibankas te bedienen.
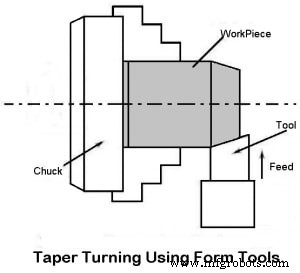
Dit is de eenvoudigste methode van kegeldraaien. Het is beperkt tot het verkrijgen van kleine kegellengtes zoals het afvazen van de zijkant van het werkstuk. De methode wordt op een snellere snelheid uitgevoerd.
2. Gecombineerde voeren methode
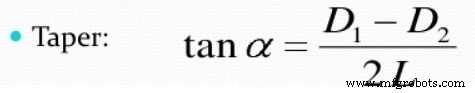
De gecombineerde voer wordt gemaakt met de beweging van het gereedschap in longitudinale en laterale richting tegelijkertijd tijdens het bewegen van het werkstuk.
De kegel, die we gaan verkrijgen, is gelijk aan de resultante van de grootte van de longitudinale en laterale voeren. Het veranderen van de voersnelheden in beide richtingen kan de richting en de kegelhoek veranderen.
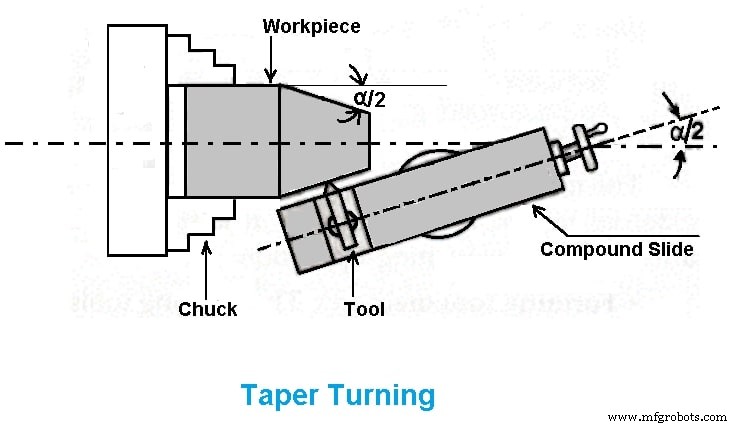
3. Steunbodem zwenkmethode
Hier roteert het werkstuk en het snijgereedschap wordt onder een hoek gevoerd door een gezwenkte steunbodem. De basis van de steunbodem is in graden afgestuwd.
De kegelhoek is de hoek waarop de steunbodem geroteerd moet worden, berekend met de formule tanα = D-d / 2l, waar, D= grotere diameter, d = kleinere diameter, l = lengte van het werkstuk.
Steunbodem kan gezwenkt worden tot de vereiste hoek α. Eenmaal de steunbodem ingesteld op een bepaalde hoek, wordt het gereedschap bewogen door de steunbodem en het handwiel.
4. Kegeldraai bijlage methode
- Deze methode is vergelijkbaar met de steunbodem methode.
- Hier roteert het werkstuk of de opdracht en het gereedschap wordt gevoerd onder de kegelhoek α.
- In deze rangschikking, die een leidingsblok heeft afgestuwd in graden, kan met behulp van dit blok de vereiste kegelhoek ten opzichte van de draaibankas worden ingesteld.
- De kegelhoek wordt op dezelfde manier berekend als de
steunbodem methode met de formule: tanα = D-d / 2l.
Voordelen van kegeldraai bijlage:
- Interne kegels kunnen nauwkeurig verkregen worden.
- Grote kegels kunnen gemakkelijk verkregen worden.
- Eenmaal de bijlage ingesteld, kan de kegeldraai operatie op een snellere snelheid worden uitgevoerd.
- Door de kegelhoek op 'nul' in te stellen, kunnen we gewoon draaien uitvoeren.
Nadelen van kegeldraai bijlage:
- Het vereist extra montagefaciliteiten.
- Monteren en demontage van de bijlage verbruikt meer tijd.
- De bijlage moet grote krachten opvangen.
Tegenstaander instel methode:
Hier wordt het werkstuk op de opdracht gekanteld op de vereiste kegelhoek. Het gereedschap wordt parallel aan de as gevoerd.
De kanteling van het werkstuk of de opdracht naar de vereiste kegelhoek wordt bereikt door de beweging van de tegenstaander met behulp van de tegenstaander instelschroef. Deze methode is nuttig voor kleine kegels.
Faceren:
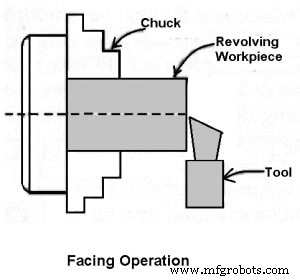
Het is een operatie van het verminderen van de lengte van het werkstuk door het gereedschap loodrecht op de draaibankas te voeren. Deze operatie van het produceren van een vlak oppervlak aan het einde van het werkstuk. Voor deze operatie kan een gewoon draaigereedschap of faceergereedschap gebruikt worden. De snijrand van het gereedschap moet op dezelfde hoogte ingesteld worden als het centrum van het werkstuk.
- Faceren bestaat uit 2 operaties
- Ruwen: Hier is de snijdiepte 1,3mm
- Afwerken: Hier is de snijdiepte 0,2-0,1mm.
Affaseren operatie:
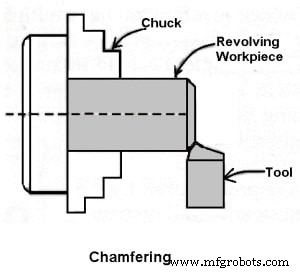
Het is de operatie van het verkrijgen van een afgeschuine oppervlak aan de rand van een cilindrisch werkstuk. Deze operatie wordt uitgevoerd in het geval van bout-einden en as-einden. Affaseren helpt om schade aan scherpe randen te voorkomen en beschermt de operateur tegen letsel tijdens andere operaties. Affaseren op een bout helpt de moer gemakkelijker te draaien.
Knurloperatie:
Het is een operatie van het verkrijgen van een diamantvormig patroon op het werkstuk voor greepdoeleinden. Dit wordt gedaan om een betere greep te bieden wanneer met handen bediend. Het wordt gedaan met een knurlgereedschap. Het gereedschap bestaat uit een set geharde staalrollen, en het wordt stijf op de gereedschaphouder gehouden.
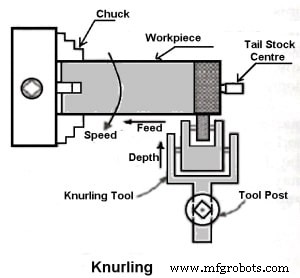
Knurlen wordt gedaan op de laagste snelheid beschikbaar op een draaibank. Het wordt gedaan op handvatten en ook in het geval van einden van meetinstrumenten. De voer varieert van 1 tot 2 mm per omwenteling. Twee of drie sneden kunnen nodig zijn om de volle indruk te geven.
Draadsnijden:
Het is de belangrijke operatie in de draaibank om de continue "helische gaten" of "draaden" te verkrijgen.
Wanneer de draden of helische gaten op het buitenoppervlak van het werkstuk gevormd worden, heet het extern draadsnijden. Wanneer de draden of helische gaten op het binnenoppervlak van het werkstuk gevormd worden, heet het intern draadsnijden. Het werkstuk roteert tussen de twee centra, namelijk levend centrum en dood centrum van de draaibank.
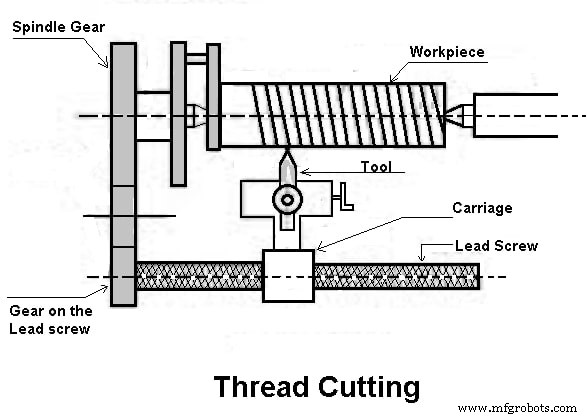
Hier wordt het gereedschap longitudinaal bewogen om het vereiste type draad te verkrijgen. Wanneer het gereedschap van rechts naar links bewogen wordt, krijgen we een linkshandige draad. Op dezelfde manier, wanneer het gereedschap van links naar rechts bewogen wordt, krijgen we een rechtshandige draad.
Hier wordt de beweging van de wagentje geleverd door de moerschroef. Een paar wisselwielen drijft de moerschroef en door het handwiel te draaien kan de snijdiepte gecontroleerd worden.
Vijlen:
Het is de afwerkoperatie die na het draaien wordt uitgevoerd. Dit wordt op een draaibank gedaan om graten, scherpe hoeken, en voersporen op een werkstuk te verwijderen en ook om het tot de maat te brengen door een heel kleine hoeveelheid metaal te verwijderen.
De operatie bestaat uit het doorhalen van een plat enkelzijdig vijl over het werkstuk dat roteert met een hoge snelheid. De snelheid is meestal tweemaal die van draaien.
Polijsten:
Deze operatie wordt na het vijlen uitgevoerd om de oppervlakte-kwaliteit van het werkstuk te verbeteren. Polijsten met successijver fijner korrel emery-doek na het vijlen resulteert in een heel glad, helder oppervlak. De draaibank draait op hoge snelheden van 1500 tot 1800 m per min, en olie wordt gebruikt op het emery-doek.
Frezen:
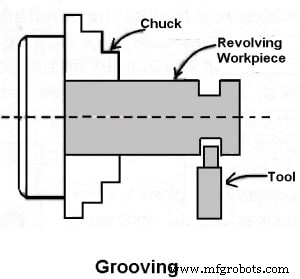
Het is het proces van het verminderen van de diameter van een werkstuk over een heel smal oppervlak. Het wordt gedaan door een freesgereedschap. Een freesgereedschap is vergelijkbaar met het afstekgereedschap. Het wordt vaak gedaan aan het einde van een draad of aangrenzend aan een schouder om een kleine marge te laten.
Spinnen:
Het is het proces van het vormen van een dun blad metaal door de opdracht op hoge snelheid te laten draaien en te persen tegen een kopstockspindel. Ondersteuning wordt ook gegeven vanaf het tegenstaander einde.
Veerwinding:
Veerwinding is het proces van het maken van een opgerolde veer door een draad rond een mandrel te leggen die op een klam of tussen centra gedraaid wordt. Een klein gat is aangebracht in de staalstaaf, die wordt ondersteund door de gereedschaphouder en de draad mag erdoor passeren.
Vormen:
Het is het proces van het draaien van een convexe, concave, of van een oneffen vorm. Vormdraaien kan worden bereikt door de volgende methode:
- Een vormgereedschap gebruiken.
- Kruis- en longitudinale voer combineren.
- Een sjabloon traceren of kopiëren.
Vormgereedschappen zijn niet bedoeld om veel materiaal te verwijderen en worden voornamelijk gebruikt voor het afwerken van gevormde oppervlakken. Over het algemeen worden twee typen vormgereedschappen gebruikt: recht en circulair. Het rechte type wordt gebruikt voor brede oppervlakken en het circulaire type voor smalle oppervlakken.
2. Operaties uitgevoerd door het werk vast te houden met een klam
Draaibankoperaties uitgevoerd door het werk vast te houden met een klam of een vlakke plaat of een hoekplaat zijn:
Boren:
Boren is de operatie van het produceren van een cilindrisch gat in een werkstuk. Het wordt gedaan door een roterend gereedschap, de roterende zijde van de snijder, bekend als een boor. In deze operatie, wordt het werkstuk gedraaid in een klam of een vlakke plaat en de boor wordt in de tegenstaander boorhouder of boorklam gehouden.
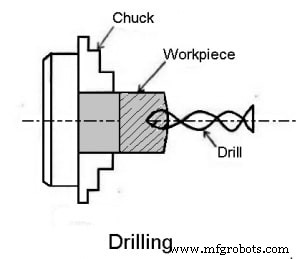
De voer die wordt toegepast, wordt beïnvloedt door de beweging van de tegenstaanderspindel. Deze methode wordt toegepast voor het boren van regelmatig gevormde werkstukken.
Reamen:
Reamen is de operatie van het afwerken en afmeten van een gat dat al is geboord of uitgeboord. Het gebruikte gereedschap heet de reamer, die meervoudige snijranden heeft.
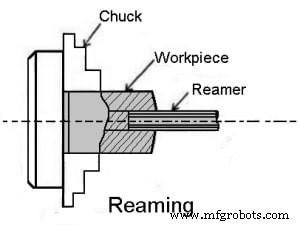
De reamer wordt op de tegenstaanderspindel gehouden, hetzij direct of door een boorklam, en wordt stilgehouden terwijl het werk op een zeer lage snelheid wordt gedraaid.
Uitboorden:
Uitboorden is de operatie van het vergroten van een gat dat al is geboord, gestampt of gesmeed. Het kan geen gat produceren. Uitboorden is vergelijkbaar met de externe draaioperatie en kan op een draaibank worden uitgevoerd. In deze operatie wordt het werkstuk gedraaid in een klam of een vlakke plaat en de gereedschappen die op de gereedschaphouder gemonteerd zijn, worden in het werk gevoerd.
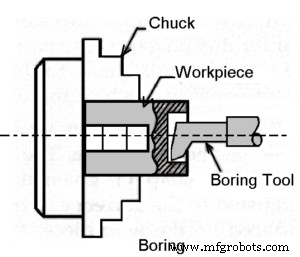
Het bestaat uit een boorstaaf met een enkelpuntsnijgereedschap dat het gat vergroot. Het corrigeert ook de rondheid van een gat. Deze methode wordt toegepast voor het uitboren van kleine werkstukken alleen. De snelheid van dit proces is langzaam.
Inboorden:
Inboorden is de operatie van het vergroten van het einde van het gat over een bepaalde afstand. Het is vergelijkbaar met schouderwerk bij extern draaien.
De operatie is vergelijkbaar met boren en gewone boorgereedschappen of een inboorder kan gebruikt worden. Het gebruikte gereedschap heet een inboorder. De snelheid is iets lager dan boren.
Kegeluitboorden:
Het principe van het draaien van een kegelgat is vergelijkbaar met de externe kegeldraaioperatie en wordt voltooid door het werk te draaien op een klam of een vlakke plaat. Het voeren van het gereedschap is onder een hoek ten opzichte van de rotatie-as van het werkstuk.
Een boorgereedschap wordt op de gereedschaphouder gemonteerd en door de steunbodem te zwenken naar de gewenste hoek, wordt een kort kegelgat met de hand gevoerd.
Tappen:
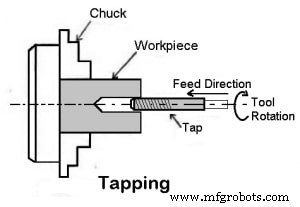
Tappen is de operatie van het snijden van inwendige draaden van kleine diameter met een meervoudig snijgereedschap genaamd de tap. In een draaibank wordt het werk op een klam of op een vlakke plaat gemonteerd en op een zeer lage snelheid gedraaid. Een tap van de vereiste maat gehouden op een speciaal vastzetmiddel wordt op de tegenstaanderspindel gemonteerd.
Onderdraaien:
Onderdraaien is vergelijkbaar met een freesoperatie wanneer het binnenin een gat wordt uitgevoerd. Het is het proces van het boren van een frees of een groot gat op een vaste afstand van het einde van een gat.
Dit is vergelijkbaar met de booroperatie, behalve dat een vierkante neus
3. Draaibankoperaties uitgevoerd met speciale bijlagen
Draaibankoperaties worden uitgevoerd door gebruik te maken van speciale bijlagen:
Frezen:
Frezen is de operatie van het verwijderen van metaal door het werk te voeren tegen een roterende snijder met meervoudige snijranden.
Voor het frezen van sleutelgaten of frezen, wordt het werk ondersteund op de kruisschuif door een speciale bijlage en gevoerd tegen een roterende freesgehouden door een klam. De snijdiepte wordt gegeven door de verticale verstelling van het werk door de bijlage.
De snijdiepte wordt gegeven door verticale verstelling van het werk door de bijlage. De voerbeweging wordt geleverd door de wagentje en de verticale beweging van de snijder is in de bijlage gerangschikt.
Slipen:
Slipen is de operatie van het verwijderen van metaal in de vorm van minute deeltjes door het werk te voeren tegen een roterend slijpwiel bekend als het slijpwiel.
Zowel interne als externe oppervlakken van een werkstuk kunnen geslepen worden door een speciale bijlage op de kruisschuif te monteren. Voor het slipen van het externe oppervlak, kan het werk tussen centra of op een klam gedraaid worden. Voor intern slipen, moet het werk op een klam of vlakke plaat gedraaid worden.
De voer wordt gedaan door de wagentje en de snijdiepte wordt geleverd door de kruisschuif. Slipen wordt op een draaibank uitgevoerd voor het afwerken van een werkstuk, het scherpen van een snijder, of het afmeten van een werkstuk nadat het is gehard.
Conclusie:
Zoals we bespraken, heeft de draaibank een breid bereik aan toepassingen in de productie-industrie. Het uitvoeren van enige operatie op de draaibank is veel eenvoudiger dan op andere machines en leren over deze machine is eveneens eenvoudiger.
Dat is het, dankjewel voor het lezen. Als u ons artikel over "draaibankoperaties" leuk vindt, deelt u het dan met uw vrienden. Als u vragen heeft over dit onderwerp, stelt u ze in de reacties.
Abonneer op de nieuwsbrief om de nieuwste updates per e-mail te ontvangen.
Industriële technologie
- Draaibanken begrijpen: definitie, kenmerken en toepassingen
- Draaibankoperaties begrijpen: typen en toepassingen
- Draaibanken: typen, classificaties en praktische toepassingen
- Essentiële onderdelen van een draaibank: functies en overzicht
- Draaibank Operaties & Snijgereedschapskeuze Beheersen
- Draaibanken Uitgelegd: Typen, Functies en Toepassingen
- Draaibankoperaties & snijgereedschappen: precisiemachining onder de knie krijgen
- Freesmachines begrijpen: definitie, proces & typen
- Boormachines Uitgelegd: Definities, Types en Operaties
- Begrijpen Van Machine Draaien: Een Sleutel Precisie Bewerkingsproces
- Vielzijdige FBL-460 Zware Draaibank voor Gemengde-Volume Productie